


日本酒の作り方|麹・酵母と杜氏が生む製造工程
ふくよかな、みずみずしい、シャープな、梨のような、ミルキーな、骨太な、エレガントな…。
どれも日本酒を形容する言葉です。
香りだけをとっても、リンゴにライチ、マンゴーにオレンジにスパイスと、米だけで造られているのが信じられないほどバラエティ豊かなのが日本酒。
その繊細な違いは、一体どのようにして生まれるのでしょうか?
日本酒の造り方とその多様性を知って、日本酒の世界をよりディープに、より細やかに楽しんでみませんか。
 もくじ
日本酒の原材料
日本酒の原材料は、米と麹と水。
各々のシャトーやドメーヌで作られたブドウを原料にすることの多いワインと違い、日本酒造りは基本的には原料の生産は農家に任せ、醸造家は醸造に専念します。
一方で原材料の研究に熱心な蔵元も多く、生産者と共に昔の酒米を復活させたり、独自に新たな品種を生み出したりしているメーカーもあるようです。
米
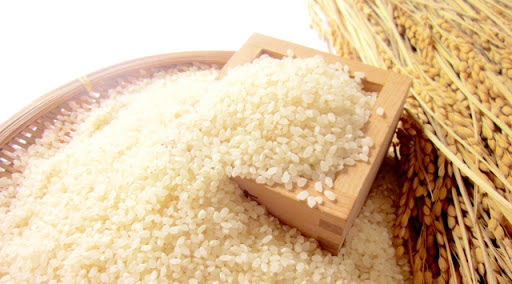
酒造りに向いている米は、タンパク分や脂肪分が少ないお米。これらが多いと雑味の原因になるためです。
吸水性のよさや糖化のしやすさ、デンプン質が集中する心白(米の中心部)の大きさも大切。芯に近い部分まで削ることもあるので、粒の大きさや割れにくさも重要です。
こうした特性をもつ米が、炊飯して食べるお米とは別に「酒造好適米」として栽培されています。
●品種による特徴
ワインの原料であるブドウと比べると、種による個性が弱いと言われる米ですが、やはり品種によって特徴はあります。
一例がこちら。
| 品種 | 原産地 | 特徴 |
|---|---|---|
| 吟風 | 北海道 | 味が丸くやわらか |
| 美郷錦 | 秋田県 | スッとした酸味と後味 |
| 秋田酒こまち | 秋田県 | 上品な甘さ、ライトな後味 |
| 蔵の花 | 宮城県 | ほどよい旨味があるシャープな味 |
| 出羽燦々 | 山形県 | 味に広がりがあり、きれいな含み香 |
| 酒未来 | 山形県 | すっきりとした味わい |
| 五百万石 | 新潟県 | 辛口でふっくらとした味わい |
| 美山錦 | 長野県 | やさしくバランスのよい味わい |
| ひだほまれ | 岐阜県 | 甘みがありやさしい味わい |
| 祝 | 京都府 | 独特の芳香がある |
| 愛山 | 兵庫県 | 上品な酸味、甘さ |
| 山田錦 | 兵庫県 | 人気の酒米。すっきりとした味わい |
| 雄町 | 岡山県 | 豊かで幅の広い味わい |
| 八反錦 | 広島県 | 香り高く淡麗 |
酒蔵は自分たちの造りたい酒のイメージを基に原料米を選びます。
原料米の品種は大抵の日本酒のラベルに記載されていますので、飲みながらチェックしてみるのも面白いかもしれません。
麹
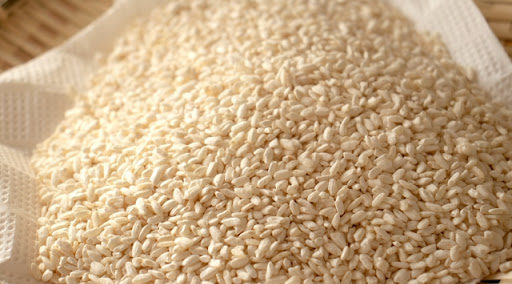
米のデンプンを糖に変えるために、日本酒造りでは麹の糖化作用を利用します。
麹は、蒸した米に麹菌をまぶして菌を繁殖させて作るもので、使われる菌によって様々な種類がありますが、日本酒に使用されるのは主に黄麹です。
| 麹の種類 | 特徴 |
|---|---|
| 黄麹 | 日本酒といえば黄麹。ほとんどの日本酒は黄麹で造られている。糖化力が高い。 |
| 白麹 | クエン酸が生み出す風味が柑橘を思わせる。 |
| 黒麹 | クエン酸が生み出す酸味が特徴。黒麹で造られている日本酒は珍しい。 |
近年では、白麹、黒麹など、主に焼酎や泡盛を造るのに使われてきた麹も日本酒造りに使われるようになってきました。
特に白麹で造られた日本酒は、軽やかで爽やかな風味をもつとして白ワインにも例えられ、新感覚の日本酒として注目を集めています。
●全麹仕込みとは
多くの日本酒の米:麹の比率が8:2であるのに対して、米:麹が0:10、つまり麹と水だけで仕込まれる特別な酒が「全麹仕込み」です。
強い甘みと旨味、栗やパンのような甘く香ばしい香りが特徴と言われています。
水
日本酒の成分の約8割は水です。水の性質は日本酒の味わいを大きく左右します。
一般的に、硬水では力強い辛口の味わいになり、酸が強めに感じられる酒になるといいます。
一方の軟水で仕込んだ酒は、やわらかでくせがなく、クリアな味わい。
これは、ミネラルの含有量が酵母の活動に影響を与え、水の硬度によって発酵が促進されたり、ゆるやかになったりするためだそうです。
どちらがよりよいということはなく、日本酒のバラエティの豊かさを生み出す要素のひとつになっています。
日本酒の副原料ー醸造アルコールを考える
日本酒には、以上の原料の他に、醸造アルコールや糖類、酸味料などの添加も認められています。
添加物の有無によって名称が異なり、醸造アルコールが加えられている酒は「本醸造酒タイプ」、醸造アルコール以外の添加物が入っている酒はすべて「普通酒」と呼ばれます。
日本酒造りに使われる醸造アルコールとは、糖蜜などを発酵させて蒸留したアルコールのこと。
梅酒作りに使われるホワイトリカーや、サワーやチューハイに入れる甲類焼酎は、この醸造アルコールの度数を調節したものです。
なぜわざわざ日本酒に醸造アルコールを入れるのかというと、味が調和しやすくなり、クリアで引き締まった味わいになるからです。
また、醸造アルコールには香気成分が溶けやすく、吟醸香などの華やかな香りを引き出しやすいとも言われています。
アルコールを添加していると聞くと、「純粋な日本酒ではない」「水増ししている」と感じる方もいるかもしれませんが、現代では味や香りを調整するために加えられるものであり、醸造アルコール添加=品質が悪いというわけではありません。
ただし、醸造アルコールの原料は輸入のものが大半で、中には遺伝子組み換え作物が原料である可能性があるものも。
気になる方は純米酒を選ぶことをおすすめします。
醸(かも)しの主役・酵母
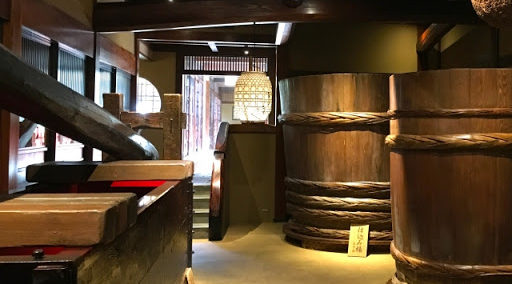
さて、いくら素晴らしい原材料を集めても、人だけでは酒造りはできません。
どんなアルコール発酵にも欠かせないのが、酵母と呼ばれる微生物です。
酵母は自然界に無数に存在し、それぞれに発酵力や生み出す酸味、アミノ酸、香りなどが異なります。
古代の日本酒造りでは、それぞれの蔵ごとに棲む「蔵つき酵母」と呼ばれる野生酵母の力で酒を醸していましたが、品質が安定しないという問題がありました。
現在は多くの蔵で「公益財団法人 日本醸造協会」が採取・培養した酵母を使用しています。
| 名称 | 特徴 | |
|---|---|---|
| 協会系酵母 | きょうかい6号 | 香り控えめでまろやか、淡麗 |
| きょうかい7号 | 落ち着いた香りで酸が強め | |
| きょうかい9号 | 果実系の華やかな香り | |
| きょうかい10号 | 酸が少なく、吟醸香が高い | |
| きょうかい14号(金沢酵母) | 酸が少なく、やさしい味わい。リンゴや梨のような香り | |
| 1801号 | まろやかな味わい、華やかな吟醸香。 | |
| 自治体の開発した酵母 | 山形酵母 | 控えめで上品な吟醸香。 |
| 福島酵母 | 華やかでフルーティーな香り | |
| 長野酵母 | デリシャスリンゴを思わせる甘く華やかな香り | |
| 静岡酵母 | 酸が少なく、フレッシュでフルーティーな香り |
近年は自治体でも独自の酵母が盛んに開発されているほか、ナデシコやサクラなど、花から分離させた酵母も誕生。
昔ながらの蔵付き酵母を培養して酒造りを行う蔵も増えているそうで、日本酒造りはますます多様性を極めています。
酵母が生み出す香りの世界
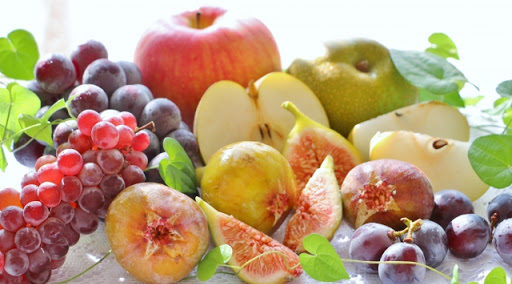
日本酒の香りには100種類以上もの成分が関わっているとされ、原料や造り、保管によって生み出される様々な成分がからみあい、特有の香気をつくり出しています。
中でも有名なのが吟醸酒特有の果実味のある香り、「吟醸香」。
代表的な香気成分は「酢酸イソアミル」と「カプロン酸エチル」の2種類です。
酢酸イソアミルは爽やかなバナナのような香り、カプロン酸エチルはリンゴや洋ナシなどを連想させる甘い香りと言われますが、これらは酵母の働きによって生成されるもの。
この他にも、バラに似た香りやマスカットに似た香りなど、酵母の種類によって様々な香りが存在し、日本酒に合った香りと酵母の研究が進められています。
自然界には人が発見していない酵母が無数にあるので、これからもまだまだ新しい酵母の発見、そして新しい日本酒の誕生が期待できそうです。
日本酒の製造工程
日本酒造りの特徴は、世界でも珍しい「並行複発酵」という発酵法。
穀物の「糖化(デンプンを糖に分解すること)」と糖の「アルコール発酵(微生物の力で糖がアルコールになること)」を同時に行う発酵法で、原料に含まれる糖類をそのまま発酵させるワインや、麦芽を糖化させてから発酵の工程を行うビールとは違った作り方です。
それでは、複雑な日本酒の製造工程を見ていきましょう。
精米
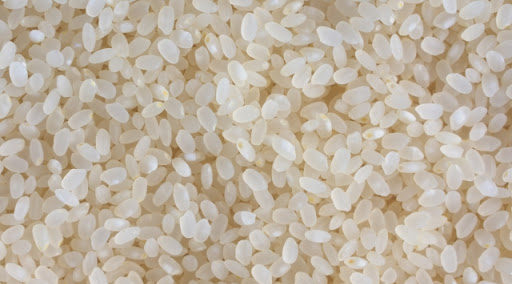
まずは、原料の玄米を精米するところからスタートです。
栄養価の高い玄米ですが、脂肪やミネラル、タンパク質が多く含まれるため、そのまま発酵させると酒の風味が悪くなってしまいます。
そこで、機械を使って米の外側を削り取るのです。
小さな米を割れないようにゆっくりと削るため、精米には大変時間がかかり、削る量に応じて1~4日ほどもかかるそうです。
ほんの数ミリで大きな違い!精米歩合
精米歩合とは、玄米を削ったあと、残った白米の割合のことです。
日本酒の名称は、この精米歩合により細かく定められています。
| タイプ | 特定名称 | 精米歩合 | 特徴 | |
|---|---|---|---|---|
| 特定名称酒 (麹米使用割合15%以上。原料が3等以上、またはそれに相当する米であること) |
純米酒 タイプ |
純米大吟醸酒※ | 50%以下 | 原材料が米、米麹のみ |
| 純米吟醸酒※ | 60%以下 | |||
| 特別純米酒 | 60%以下 | |||
| 純米酒 | 規定なし | |||
| 本醸造酒タイプ | 大吟醸酒※ | 50%以下 | 原材料に米、米麹のほか、醸造アルコールが含まれる | |
| 吟醸酒※ | 60%以下 | |||
| 特別本醸造酒 | 60%以下 | |||
| 本醸造酒 | 70%以下 |
※長期低温発酵させる「吟醸造り」により、吟醸香とよばれる特有の香りを引き出したもの
この図の中で水色で示されている8種類が「特定名称酒」と呼ばれる酒です。
この表に入らないものは「普通酒」と呼ばれます。
精米歩合が低い(=糠やタンパク質、脂質の多い層をたくさん削り落とした)ものほど、できあがった酒は雑味のないすっきりとした味になります。
気品のある華やかな香りになりやすいのも特徴です。
逆に、精米歩合の高い(=あまり削っていない)米で造った酒は複雑で濃厚な味わいに。
コクがあり、芳醇な旨味が特徴のお酒になります。
削れば削るほどおいしくなるというような単純な話ではないところが面白いですね。
ほんの数ミリの差で生まれる味わいの多様さは、日本酒の奥深さのひとつです。
蒸し米づくり
精米後の米はしばらく休ませて熱をとり、洗って糠を除いてから浸水させます。
吸水率は酒の出来具合に影響を与えるため、この作業は秒単位で厳密にコントロールされます。
浸水させて水を切った米を蒸しあげる際も、蔵人はタイミングを細かくチェックするそうです。
こうして作られた蒸し米は手でほぐして冷まされ、麹用、酒母用、仕込み用などに使われます。
麹づくり
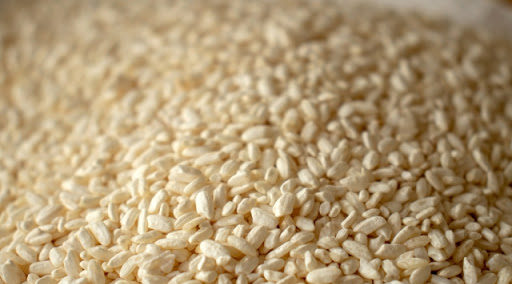
麹づくりは、日本酒造りの中でもできあがりを大きく左右する重要な工程です。
麹が繁殖する35℃前後の温度が保たれた専用の「麹室(こうじむろ)」で蒸し米を広げ、種麹(たねこうじ:麹菌の胞子がついた麹)を振りかけます。
麹菌の胞子がよく繁殖し、麹が出来上がるまでの時間は48時間程度。この間、蔵人たちは高温になったり乾燥したりしないようにと、手でほぐしたり布をかけたり、つきっきりで世話をするそうです。
酒母(しゅぼ)づくり
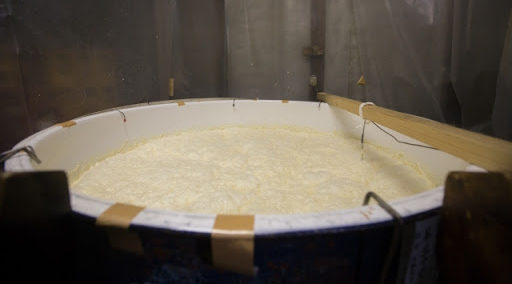
酒の母、と書いて「酒母(しゅぼ)」。
「酛(もと)」とも呼ばれる、酵母を培養して作るスターターのことです。
蒸し米と麹、水に酵母を加えて、麹の力で米を糖化させながら酵母を培養します。
この際、雑菌の繁殖を防ぎ、純粋な酵母を培養するために、一度乳酸の力で酸性にするのがポイント。
乳酸を得る方法はいくつかあり、どの方法を選ぶかにより酒の質が変わります。
| 酒母づくりの方法 | 特徴 | 味わい | |
|---|---|---|---|
| 速醸系 | 速醸酛(そくじょうもと) | 醸造用乳酸を加える方法。酒母の育成期間が短く、安定した品質が得られるのが特徴。 | 乳酸菌やその他の微生物による影響がないため、クリアで端麗な酒質になる。 |
| 生酛系 | 生酛(きもと) | 空気中の乳酸菌を自然に取り込ませる方法。その間、米をすりつぶす「山卸し(やまおろし)」と呼ばれる作業を行う。酒母の育成期間が長い。 | いろいろな微生物が混入するため、旨味、酸味、渋みなどが複雑で濃醇な味わいになる。 |
| 山廃(やまはい)酛 | 空気中の乳酸菌を自然に取り込ませる方法。「山卸し」は行わない。 |
現代の日本酒はほとんどが速醸酛で造られていますが、近年生酛系の酒も見直されてきています。
仕込み~発酵
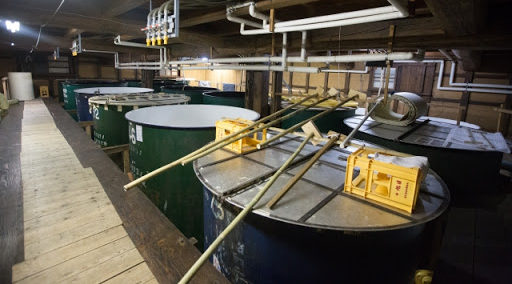
酒母ができたら、いよいよ本格的な発酵のための仕込みです。
残りの麹と蒸し米をいざ投入!といきたいところですが、一気に入れてしまうと、酵母の濃度が薄まりすぎて力が弱まり、雑菌が増える原因となってしまいます。
そこで行われるのが「三段仕込み」。
一度に全量を仕込むのではなく、3回に分けて4日かけて仕込みます。
三段仕込みの工程
- 1日目…初添え(酒母に、その2倍量の麹と蒸し米、水を加える)
- 2日目…踊り(何も加えず、酵母量を増やす)
- 3日目…仲添え(初添えの2倍量の麹と蒸し米、水を加える)
- 4日目…留添え(仲添えの2倍量の麹と蒸し米、水を加える)
こうしてできあがるのが「醪(もろみ)」です。
この後、2週間~1ヶ月ほどかけて米の糖化と発酵を同時にすすめてゆきます。
発酵温度は8~18℃ほど。造りたい酒質によって発酵させたいスピードが決まるので、蔵人はこまめに発酵の進み具合をチェックし、温度と発酵スピードをコントロールします。
上槽(じょうそう)
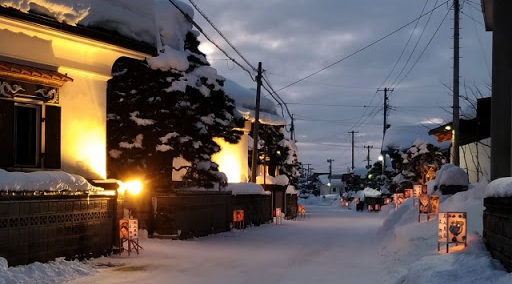
発酵が終わった醪からは、すでに日本酒のいい香りが漂っています。
これを搾って原酒と酒粕に分けるのが「上槽(搾り)」です。
この上槽は、大抵厳冬期に行われます。
醪を袋に入れ、吊り下げてしたたる雫を集める「袋吊り」、木製の舟型の容器に醪を入れた酒袋を並べ、上から圧力をかける「槽搾り(ふねしぼり)」など昔ながらの方法もありますが、現代では自動圧搾機による上槽が一般的。
袋吊りや槽搾りは高級酒に用いられることが多いようです。
搾りの段階によっても酒の味わいは異なります。
| 名称 | 段階 | 特徴 |
|---|---|---|
| あらばしり | 搾りはじめ | 躍動感あるフレッシュな味わい |
| 中取り | 安定した圧力で出てくる中間部 | 透明感があり、なめらかで上質 |
| 責め | 圧力を強くかけて搾り出す後半部 | 野性的で雑味があり、濃厚 |
「あらばしり」「責め」の大抵はブレンドされて出荷されますが、「あらばしり」の一部は新酒の時期にそのままの名称で販売されています。
酒質調整~澱引き(おりびき)、濾過(ろか)、火入れ、割り水
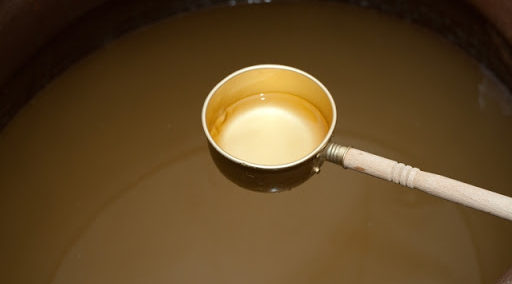
ようやく出荷!…かと思いきや、まだまだ重要な工程が残っています。
搾りたてのまま販売される日本酒もありますが、多くは目指す酒質に近づけるための細かな調整を経て出荷されるのです。
まずは澱(おり:細かくなった米や酵母などの小さな固形物)を除く「澱引き」、そしてさらに微細な澱を完全に除去する「濾過」。
次に、酒の香味や味を変えないために酵素を止め、酵母を殺菌する「火入れ」です。
特に表記がないものは2回火入れをしていますが、1回しか火入れしないもの、あえて火入れをせずに出荷するものなどもあり、それぞれ風味が異なります。
| 名称 | 火入れのタイプ | 特徴 |
|---|---|---|
| 生酒(なまざけ) | 一度も火入れをしていない | フレッシュで生き生きした風味。要冷蔵 |
| 生詰め酒 | 貯蔵前に一度火入れしたもの | 生酒よりは味、香りが安定しているがフレッシュさも感じられる |
| 生貯蔵酒 | 火入れせず貯蔵し、瓶詰め前に一度だけ火入れ | 生詰め酒より味、香りが安定 |
火入れの1回目と2回目の間には、蔵人がテイスティングをしながら、タンクごとの味の「調合」や、アルコール度数や香味のバランスを整えるための「割り水(加水)」を行います。
割り水を行わずに出荷する場合は「原酒」と呼ばれ、強く濃厚な味わいです。
貯蔵~出荷
こうして作られた日本酒は、酒質を落ち着かせるために貯蔵され、それぞれのタイミングで瓶詰めされて出荷されます。
どの工程も細やかに人の手をいれ、時には昼夜を問わずに気配りをして緻密に造り上げてゆく日本酒の製造工程。
最後の最後まで蔵人が調整を重ね、自らのもつ酒のイメージに近づけてゆく様は、まるで芸術作品の創作のようです。
わたしたちが何気なく手に取った一本にも、蔵人の想いと手間とがぎゅっと込められているのですね。
日本酒の貯蔵~日本酒も寝かせると旨くなる?
赤ワインは熟成されたものがおいしい、とよく聞きます。日本酒はどうなのでしょうか?
日本酒には「1985年の…」というような、いわゆるヴィンテージは存在しません。
これは、ブドウの出来不出来に品質が大きく左右されるワインと違い、日本酒の品質はできた米の出来よりもその後の「造り」にかかっている部分が大きいということでしょう。
ただし貯蔵期間による味わいや香りの変化はあり、出荷のタイミングによって異なる名称で呼ばれます。
| 名称 | 出荷時期 | 特徴 |
|---|---|---|
| しぼりたて(新酒) | 1月~5月 | 冬に搾り、初夏を迎える頃までの新酒。フレッシュな味と香りが特徴。微発泡する酒も。 |
| ひやおろし(秋上がり) | 9月~11月 | 新酒をひと夏おいて熟成させた酒。フレッシュ感と熟成感をあわせもつ、バランスのとれた味わい。 |
| 古酒 | 翌年7月~ | 熟成期間や元の酒質により味わいが全く異なる。一般に、熟成させるほどに熟した果実のような熟成香とまろやかな口当たりになると言われる。 |
冬~春にはフレッシュな「しぼりたて」、秋には落ち着きを感じる「ひやおろし」と、季節感を感じながら飲めるのが日本酒の特徴です。
日本酒にも熟成させた酒はありますが、その期間は長ければ長いほどよいというわけではなく、その酒によって、また目指す酒質によって最適な熟成期間が変わるようです。
10年、20年と寝かせた古酒には、ナッツや蜂蜜のような香り、甘みや苦みが融合した芳醇な味わいなど、新しい酒にはない魅力があるといいます。
日本酒の個性のひとつとして味わってみてはいかがでしょうか。
日本酒の作り方についてのQ&A
-
日本酒には甘口、辛口がありますが、作り方がどのように違うのですか?
-
日本酒は、麹による米の糖化と酵母による糖のアルコール発酵によって造られます。
糖分をじゅうぶんに発酵させれば辛口の酒に、酵母の活動が少ない・活動時間が短いなど発酵を抑えたり、麹による糖化作用を強めたりすれば甘口の酒になります。
甘口の酒を造る方法としては、「四段仕込み」も知られています。これは三段に分けた仕込みの後、さらにもう一段仕込みを行うことで、酵母の発酵力が落ちたところに仕込むため、出来上がりが甘口になるそうです。
-
「樽酒」の作り方について教えてください。
-
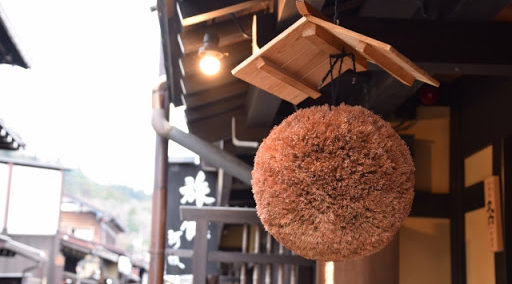
杉の爽やかな香りがついた「樽酒」は、貯蔵の工程で木の樽に入れられたものです。
出荷時に小さな樽に入れられ、祝いの席などで鏡開きなどに使われるものもあります。
長く置いておくと木の香りがつきすぎて味を損ねてしまうので、到着後は2週間程度で飲むことが望ましいとされています。


※「コメント欄」では、お買い物や会員情報などに関する個別のお問い合わせにはお答えすることができません。
商品の注文・配送・会員情報など「お買い物・サービス」に関するお問い合わせは、 お買い物サイトのチャットをご利用ください。
お買い物サイトのチャットはこちら>